
Asahi/America · sistema termoplástico industrial
Hot Air & Extrusion Welding
Hot Air & Extrusion Welding se integra al portafolio Asahi/America con evidencia oficial sellada, selección por servicio y documentación vinculada a la ejecución aplicable.
- Motor y protección eléctrica
- Built in motor with air cooler
- Temperatura de operación
- Adjustable from 68-1112° F (20-600° C)
- Compatibilidad de aplicación
- Ideal for shop or field operation
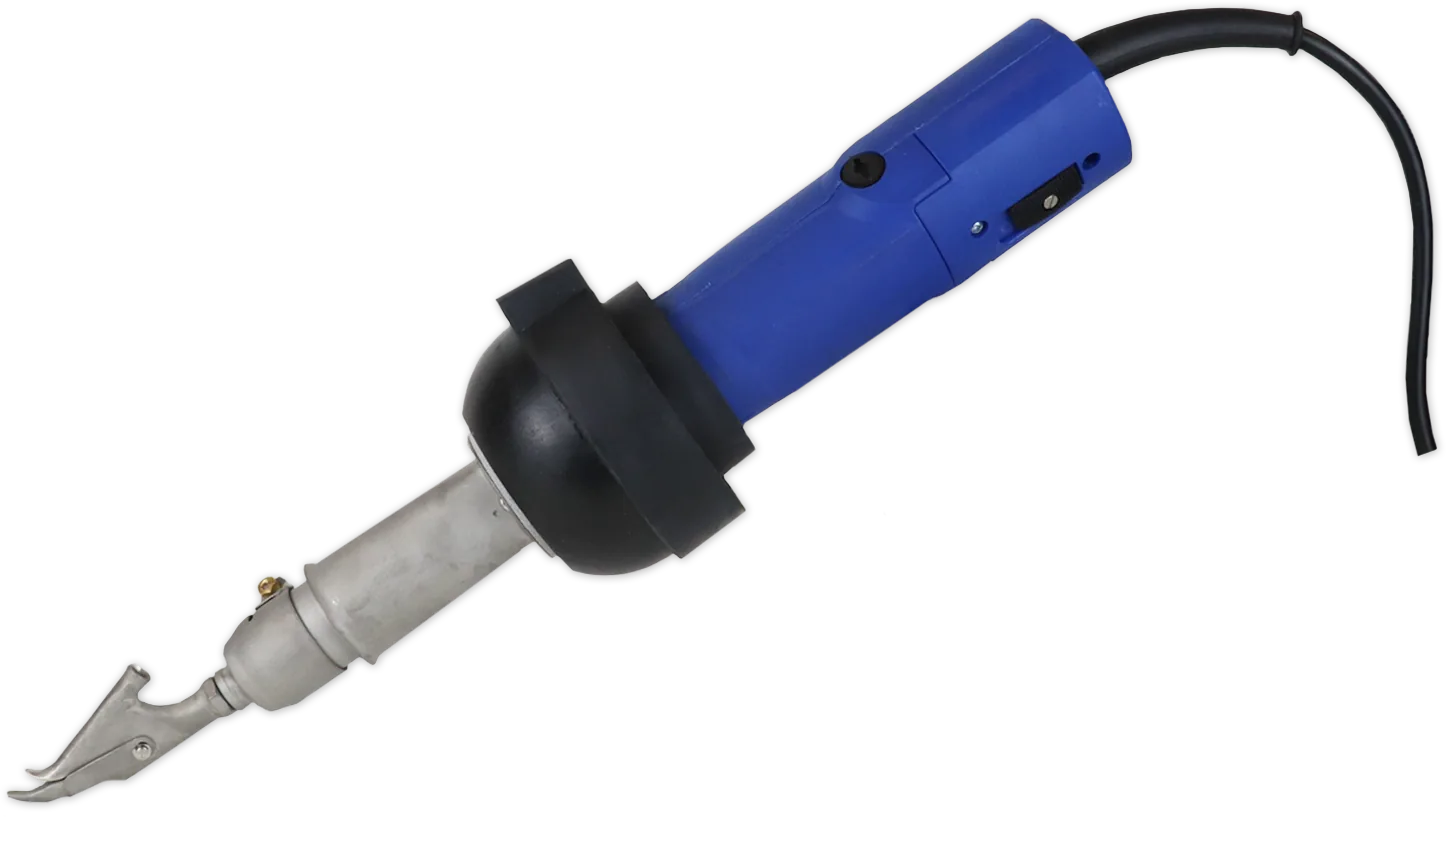
Sobre Hot Air & Extrusion Welding
Esta página organiza la evaluación técnica de Hot Air & Extrusion Welding sin convertir un máximo aislado en una recomendación. La selección comienza por el fluido, concentración, temperatura continua y transitoria, presión, vacío, diámetro y función. Luego se revisan materiales mojados, elastómeros, norma dimensional, método de unión, orientación, soportación y espacio de mantenimiento. Cuando existe actuación o instrumentación, también se documentan alimentación, señal, estado seguro y accesorios. Los datos de la página oficial se conservan como evidencia primaria; el catálogo o documento relacionado amplía el contexto, pero no sustituye la ficha de la ejecución. ABL debe cerrar el código únicamente después de contrastar estas variables con la revisión vigente y con el diseño real de la instalación.
Criterios de selección
Para seleccionar Hot Air & Extrusion Welding, registre fluido y concentración, temperaturas, presiones, diámetro, caudal o función, materiales, conexión, orientación, entorno, automatización y criterio de mantenimiento.
Datos confirmados
Cada dato modifica una decisión de selección diferente; por eso el uso se adapta a la característica y no repite una confirmación genérica.
| Parámetro | Dato | Uso en selección |
|---|---|---|
| Motor y protección eléctrica | Built in motor with air cooler | Use este dato para descartar configuraciones incompatibles y relacionar Hot Air & Extrusion Welding con la condición real de servicio antes de definir el código. Contraste específicamente «Motor y protección eléctrica: Built in motor with air cooler» con el deber de proceso y descarte la ejecución si no coincide. |
| Temperatura de operación | Adjustable from 68-1112° F (20-600° C) | Use este dato para descartar configuraciones incompatibles y relacionar Hot Air & Extrusion Welding con la condición real de servicio antes de definir el código. Contraste específicamente «Temperatura de operación: Adjustable from 68-1112° F (20-600° C)» con el deber de proceso y descarte la ejecución si no coincide. |
| Compatibilidad de aplicación | Ideal for shop or field operation | Use este dato para descartar configuraciones incompatibles y relacionar Hot Air & Extrusion Welding con la condición real de servicio antes de definir el código. Contraste específicamente «Compatibilidad de aplicación: Ideal for shop or field operation» con el deber de proceso y descarte la ejecución si no coincide. |
| Accesorio de preparación | Combo speed/taking tip | Use este dato para descartar configuraciones incompatibles y relacionar Hot Air & Extrusion Welding con la condición real de servicio antes de definir el código. Contraste específicamente «Accesorio de preparación: Combo speed/taking tip» con el deber de proceso y descarte la ejecución si no coincide. |
| Disponibilidad comercial documentada | Rental Equipment Policy | Use este dato para descartar configuraciones incompatibles y relacionar Hot Air & Extrusion Welding con la condición real de servicio antes de definir el código. Contraste específicamente «Disponibilidad comercial documentada: Rental Equipment Policy» con el deber de proceso y descarte la ejecución si no coincide. |
| Documento oficial relacionado | Terms and Conditions | Use este dato para descartar configuraciones incompatibles y relacionar Hot Air & Extrusion Welding con la condición real de servicio antes de definir el código. Contraste específicamente «Documento oficial relacionado: Terms and Conditions» con el deber de proceso y descarte la ejecución si no coincide. |
| Método de unión o conexión | Available for purchase or rental Hand held tool use for making manual bead welds using 3-4mm welding rod. | Use este dato para descartar configuraciones incompatibles y relacionar Hot Air & Extrusion Welding con la condición real de servicio antes de definir el código. Contraste específicamente «Método de unión o conexión: Available for purchase or rental Hand held tool use for making manual bead welds using 3-4mm welding rod.» con el deber de proceso y descarte la ejecución si no coincide. |
| Método de unión o conexión | Best used for PVC, PE, PP, and PVDF thermoplastic piping system welds. | Use este dato para descartar configuraciones incompatibles y relacionar Hot Air & Extrusion Welding con la condición real de servicio antes de definir el código. Contraste específicamente «Método de unión o conexión: Best used for PVC, PE, PP, and PVDF thermoplastic piping system welds.» con el deber de proceso y descarte la ejecución si no coincide. |
Límite de aplicación
Los datos generales de Hot Air & Extrusion Welding no autorizan extrapolar compatibilidad química, presión-temperatura, vacío, certificaciones ni desempeño a otra resina, tamaño, conexión o configuración.
Secuencia de selección
Avance en este orden para mantener juntos el punto hidráulico, la química, la ejecución y el control.
- Definir el deberDocumente fluido, concentración, caudal o función, presión, temperatura, vacío, transitorios y continuidad requerida.
- Cerrar materiales y uniónCruce cuerpo, partes mojadas, sellos, norma dimensional, método de unión y compatibilidad del sistema completo.
- Verificar instalación y controlRevise orientación, soportación, expansión, acceso, accionamiento, señal, estado seguro, prueba y mantenimiento.
Verificación técnica previa
Compruebe estos puntos contra la fuente oficial y la instalación real antes de aprobar el código.
- Fluido y concentración
- Temperatura continua y máxima
- Presión, vacío y transitorios
- Materiales mojados y elastómeros
- Diámetro, conexión y norma
- Orientación, soportación y expansión
- Actuación, señal y estado seguro
- Documento y revisión aplicables
Especificaciones técnicas
Especificaciones generales
| Propiedad | Valor publicado |
|---|---|
| Motor y protección eléctrica | Built in motor with air cooler |
| Temperatura de operación | Adjustable from 68-1112° F (20-600° C) |
| Compatibilidad de aplicación | Ideal for shop or field operation |
| Accesorio de preparación | Combo speed/taking tip |
| Disponibilidad comercial documentada | Rental Equipment Policy |
| Documento oficial relacionado | Terms and Conditions |
| Método de unión o conexión | Available for purchase or rental Hand held tool use for making manual bead welds using 3-4mm welding rod. |
| Método de unión o conexión | Best used for PVC, PE, PP, and PVDF thermoplastic piping system welds. |
Dónde se aplica esta solución
Tres contextos respaldados por la evidencia oficial; cada uno conserva condiciones de aplicación que deben verificarse.
Conducción de fluidos de procesoHot Air & Extrusion Welding puede evaluarse en este contexto cuando el material, la presión, la temperatura, la unión y la función coinciden con la evidencia oficial aplicable. La ingeniería debe contrastar además diámetro, orientación, transitorios, soportación y mantenimiento de la ejecución seleccionada. Instalaciones de tubería termoplásticaHot Air & Extrusion Welding puede evaluarse en este contexto cuando el material, la presión, la temperatura, la unión y la función coinciden con la evidencia oficial aplicable. La ingeniería debe contrastar además diámetro, orientación, transitorios, soportación y mantenimiento de la ejecución seleccionada. Montaje y unión de sistemas industrialesHot Air & Extrusion Welding puede evaluarse en este contexto cuando el material, la presión, la temperatura, la unión y la función coinciden con la evidencia oficial aplicable. La ingeniería debe contrastar además diámetro, orientación, transitorios, soportación y mantenimiento de la ejecución seleccionada.
Documentación relacionada
- Ver documento
Documento técnico oficial de Hot Air & Extrusion Welding
Documento técnico del fabricante relacionado con Hot Air & Extrusion Welding.
Preguntas frecuentes
Respuestas para evaluar la solución
¿Qué función cumple Hot Air & Extrusion Welding dentro del proceso?
Hot Air & Extrusion Welding se integra al portafolio Asahi/America con evidencia oficial sellada, selección por servicio y documentación vinculada a la ejecución aplicable. La función debe expresarse mediante un caudal, una presión, una variable o una secuencia verificable en Conducción de fluidos de proceso, Instalaciones de tubería termoplástica, Montaje y unión de sistemas industriales. La denominación comercial orienta el inventario, pero no sustituye la curva, el material, la señal ni la ejecución exacta que requiere la instalación. Limitación técnica: Los datos generales de Hot Air & Extrusion Welding no autorizan extrapolar compatibilidad química, presión-temperatura, vacío, certificaciones ni desempeño a otra resina, tamaño, conexión o configuración. Consecuencia para la selección: Si esta condición no se documenta, el código permanece pendiente de revisión técnica y no debe cerrarse por semejanza visual.
¿Qué datos hidráulicos condicionan la selección de Hot Air & Extrusion Welding?
Para seleccionar Hot Air & Extrusion Welding, registre fluido y concentración, temperaturas, presiones, diámetro, caudal o función, materiales, conexión, orientación, entorno, automatización y criterio de mantenimiento. Como mínimo se documentan caudal mínimo, normal y máximo, presión de descarga, contrapresión, condición de aspiración, pérdidas de carga y régimen de trabajo. Esos valores deben compararse simultáneamente con la curva de la versión, porque los máximos globales no necesariamente ocurren en un mismo punto. Contexto de aplicación: Conducción de fluidos de proceso y Instalaciones de tubería termoplástica y Montaje y unión de sistemas industriales. Limitación técnica: Si falta el punto hidráulico completo, la capacidad y la regulación útil permanecen sin demostrar para la instalación. Consecuencia para la selección: Si esta condición no se documenta, el código permanece pendiente de revisión técnica y no debe cerrarse por semejanza visual.
¿Cómo se valida la compatibilidad química y mecánica del equipo?
Se cruzan líquido, concentración, temperatura, viscosidad y sólidos con cuerpo, membrana, bolas, sellos, válvulas, conexiones y accesorios. Para Hot Air & Extrusion Welding, los datos destacados incluyen Motor y protección eléctrica: Built in motor with air cooler; Temperatura de operación: Adjustable from 68-1112° F (20-600° C); Compatibilidad de aplicación: Ideal for shop or field operation; Accesorio de preparación: Combo speed/taking tip. La validación cubre todas las partes mojadas y las condiciones transitorias; un solo material compatible no acredita el conjunto ni su mantenimiento. Contexto de aplicación: Conducción de fluidos de proceso y Instalaciones de tubería termoplástica y Montaje y unión de sistemas industriales. Limitación técnica: La compatibilidad del cuerpo o de la membrana aislada no acredita válvulas, elastómeros, conexión ni accesorios del sistema. Consecuencia para la selección: Si esta condición no se documenta, el código permanece pendiente de revisión técnica y no debe cerrarse por semejanza visual.
¿Cómo debe integrarse y probarse el control de Hot Air & Extrusion Welding?
Primero se definen alimentación, orden de marcha, referencia, entradas auxiliares, alarmas, comunicación y estado seguro según corresponda. Después se prueba definir el deber, cerrar materiales y unión, verificar instalación y control, registrando respuesta ante pérdida de energía, señal, producto o flujo. La coincidencia nominal de una entrada no demuestra escalado, lógica ni comportamiento seguro. Contexto de aplicación: Conducción de fluidos de proceso y Instalaciones de tubería termoplástica y Montaje y unión de sistemas industriales. Limitación técnica: La automatización debe validarse con el proceso y los instrumentos reales; una entrada disponible no acredita una estrategia completa. Consecuencia para la selección: Si esta condición no se documenta, el código permanece pendiente de revisión técnica y no debe cerrarse por semejanza visual.
¿Qué información necesita ABL para cotizar Hot Air & Extrusion Welding correctamente?
La solicitud debe incluir Fluido, concentración y presencia de sólidos, Caudal o función requerida, Presión normal, máxima y vacío, Temperaturas continua, arranque y limpieza, Diámetro, norma y método de unión, Materiales y elastómeros preferidos, Orientación, ambiente y soportación, Actuación, alimentación, señal y estado seguro. Con estos datos se puede descartar una curva, material, conexión o control incompatible y vincular la oferta con la evidencia correcta. Cualquier condición aún abierta queda visible como dato pendiente, en lugar de repetir una confirmación genérica que no explica la decisión técnica. Contexto de aplicación: Conducción de fluidos de proceso y Instalaciones de tubería termoplástica y Montaje y unión de sistemas industriales. Limitación técnica: Los datos generales de Hot Air & Extrusion Welding no autorizan extrapolar compatibilidad química, presión-temperatura, vacío, certificaciones ni desempeño a otra resina, tamaño, conexión o configuración. Consecuencia para la selección: Si esta condición no se documenta, el código permanece pendiente de revisión técnica y no debe cerrarse por semejanza visual.
Datos para cotizar
Incluya como mínimo esta información para que ABL descarte ejecuciones incompatibles y confirme una alternativa trazable.
- Fluido, concentración y presencia de sólidos
- Caudal o función requerida
- Presión normal, máxima y vacío
- Temperaturas continua, arranque y limpieza
- Diámetro, norma y método de unión
- Materiales y elastómeros preferidos
- Orientación, ambiente y soportación
- Actuación, alimentación, señal y estado seguro